【プラスチック成形】ウエルドライン(ウエルドマーク)の原因と対策

プラスチックの射出成形において、製品の表面に細い線状の跡が残ってしまう「ウエルドライン(ウエルドマーク)」。外観品質を損なうだけでなく、強度低下の原因にもなる代表的な成形不良の一つです。
本記事では、ウエルドラインが発生する基本的なメカニズムと主な要因、そして山下電気ならではの根本的な解決策について分かりやすく解説します。
ウエルドラインが発生するメカニズム
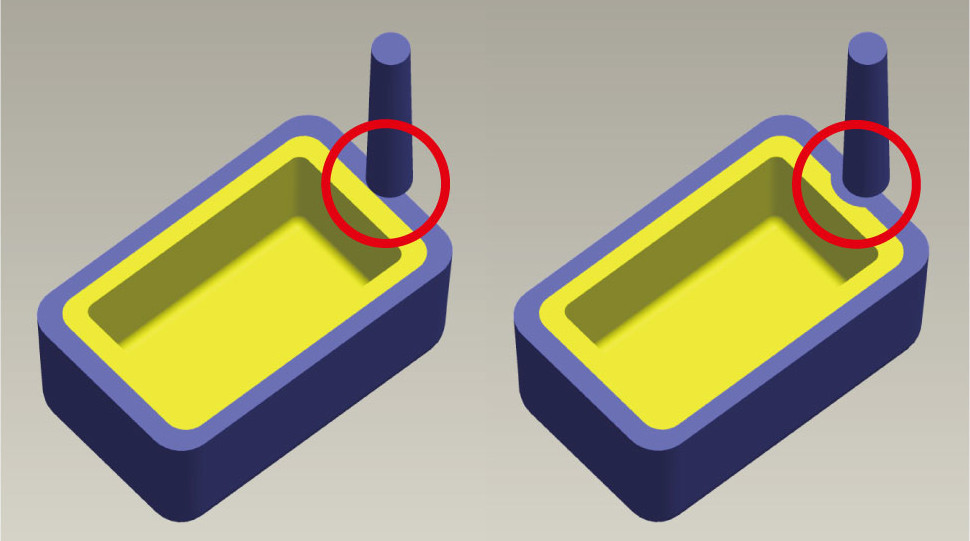
ウエルドラインとは、金型内に流し込まれた溶融プラスチックの流れ(樹脂流動)が、ピンや開口部などを回避して再び合流する際に、その境界線が完全に融合しきれず線状の跡として表面に残る現象です。 射出された樹脂がキャビティ内を流れる過程で、特に先端部分の温度が下がって冷却固化が進むことで、合流部での一体化が不十分になり発生します。 ウエルドラインは射出成形の構造上、避けられない「宿命」とも言える現象ですが、製品外観においては「亀裂や傷」のように見えてしまうため、ユーザーからのクレームに発展するケースも少なくありません(海外では集団訴訟に発展した事例もあるほど、外観品質上重要な課題です)。
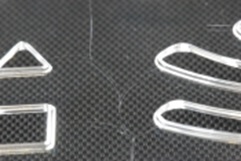
写真中央の線状の跡がウエルド(通常成形)
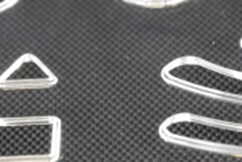
ウエルドレス成形(Y-HeaT)
ウエルドラインが発生する3つの主な原因
原因1:プラスチック(樹脂)の流動性低下
樹脂の供給不足や、金型温度の低下によって樹脂先端が冷えてしまうことが大きな要因です。
金型温度を高く設定することで樹脂の冷却を抑え、ウエルドラインを目立ちにくくすることができますが、温度を上げすぎると成形サイクルが伸びて経済性(生産性)に影響するため、最適なバランス調整が必要です。また、射出速度の調整によってもウエルドの出方は大きく変化します。
原因2:空気や揮発分の抱き込み(エア逃げ不足)
樹脂が流し込まれる際、キャビティ内に空気が取り残されると、合流部で樹脂どうしの密着が妨げられます。
事前解析(流動解析)を活用して最適な位置にエアベント(排気口)を設置したり、樹脂の流れが袋小路(肉厚の偏りなど)にならないよう、設計段階で製品肉厚の見直しを図ることが重要です。
原因3:離型剤の影響
使用する離型剤とプラスチックの相溶性が悪い場合、射出時に離型剤が溶けた樹脂の先端に浮いて運ばれ、合流部での融合を著しく阻害してウエルドマークを強く太くしてしまうことがあります。そのため、過度な離型剤の塗布は極力避ける必要があります。
山下電気のウエルドライン対策・ソリューション
山下電気では、長年のノウハウと先端技術を活用し、ウエルドラインのお悩みを解決いたします。
1. CAE解析技術による事前予測
製品設計・金型設計の段階でCAE流動解析を実施し、ウエルドラインの発生位置や影響を事前にシミュレーションします。目立たない位置へウエルドを移動させたり、ゲート位置の最適化を行うことで不良を未然に防ぎます。
2. 特許技術「Y-HeaT」によるウエルドレス成形
「どうしてもウエルドラインを消したい」「塗装レスで美しい鏡面仕上げにしたい」というご要望に対しては、弊社の特許技術であるウエルドレス成形(ヒート&クール成形技術)「Y-HeaT」をご提案しております。
金型表面を急加熱・急冷却させることで、樹脂の合流部を完全に融合させ、ウエルドラインを限りなくゼロにする高品質な成形が可能です。
ウエルドラインや成形不良でお困りの方へ
「ウエルドラインが消えなくて困っている」「外観品質を劇的に向上させたい」といった課題をお持ちでしたら、ぜひ山下電気にお気軽にご相談ください。長年培った技術と設備で、最適な解決策をご提案いたします。