【プラスチック成形】型キズ・すりキズの原因と対策

プラスチックの射出成形において、製品の離型時や型出し時に表面へ擦れたような筋や引っかき傷が生じてしまう「型キズ」および「すりキズ」。製品の意匠性や外観品質を著しく損ねるだけでなく、特に精密部品や外観意匠面においては製品不良の大きな原因となります。
本記事では、型キズ・すりキズが発生する主な3つの原因と、現場の成形条件調整から金型・製品設計段階で実施すべき具体的な防止策について解説します。
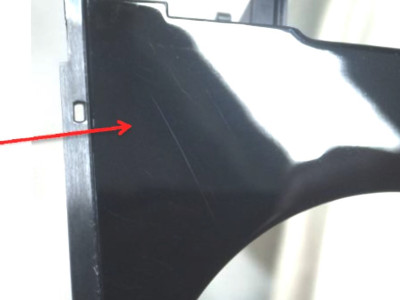
1. 型キズ・すりキズとは?発生のメカニズム
型キズやすりキズは、金型から成形品を突き出して取り出す(離型する)際、成形品の表面が金型の内壁や凸凹部分と強く擦れ合うことで発生する外観不良です。毎ショットまったく同じ位置に同じ形状のキズが入るケースと、成形条件や動作のバラつきによって断続的に発生するケースがあり、要因の特定とそれに応じた適切なアプローチが求められます。
2. 型キズ・すりキズが発生する主な3つの原因
型キズやすりキズが発生する根本原因は、「金型自体の不具合」「製品構造・設計の限界」「成形条件による過剰な離型抵抗」の3つに大きく大別されます。
① 金型の加工不良・メンテナンス不足
金型キャビティ・コア表面の傷、パーティングライン(PL)上のかえり(バリや引っかかり)、金型面の磨き不良などが原因となります。
金型側に物理的な凸凹がある場合、毎ショット必ず同じ位置にキズが発生するのが大きな特徴です。
② 製品設計における抜き勾配の不足
製品設計時に離型のための「抜き勾配」が十分に確保されていない場合、型出し時に樹脂が金型壁面を強く擦りながら抜けるため、すりキズが生じます。特にシボ加工(表面の微細な凹凸加工)を施している製品の場合、シボの深さに応じた深めの抜き勾配が設定されていないと、シボの引っかかりによるキズが発生しやすくなります。
③ 成形条件による離型抵抗とバランス不良
過充填(保圧や射出圧力がかかりすぎている状態)によって樹脂がキャビティ内に強く押し付けられると、型離れが悪くなり離型時のすりキズに繋がります。また、型開き時やエジェクター(突き出し)動作時に離型抵抗のバランスが悪いと、成形品が斜めに傾いて離型し、金型角部に接触してキズが入ることもあります。
3. 型キズ・すりキズを防止する改善対策
原因が金型・設計・成形条件のどこにあるかを見極め、適切な対策を行います。
【成形条件でのアプローチ】
- 充填量と保圧の適正化: 過充填を避けるため、射出圧力や保圧を調整して金型内での無理な突っ張りを緩和します。
- 離型抵抗のバランス調整: 型開き速度やエジェクターピンのバランスを整え、成形品が傾かずに真っ直ぐ型離れするように調整します。
【金型・製品設計でのアプローチ】
- 十分な抜き勾配の確保: 抜き勾配は通常「3°」、最低でも「1〜2°」程度を設置することが望まれます。シボ加工品の場合は、シボの深さ・パターンに合わせてより大きめの抜き勾配を設定します。
- 金型の修正と磨き加工: 毎ショット同じ位置にキズが出る場合は、金型面の再磨き(磨き方向を抜き方向に合わせる)、PL部のかえり除去・研磨補修を実施します。
まとめ
型キズ・すりキズの解決には、金型面の修正・再磨きといった直接的な対処だけでなく、製品設計時点での適切な抜き勾配(特にシボ面)の設定や、過充填を防ぐ成形条件の見直しが重要です。連続して同じキズが発生しているか、突発的に傾いてキズになっているかを観察し、要因に応じたアプローチを選択することがポイントとなります。
あわせて読みたい・関連ページ
■ 【プラスチック成形】クラック・ひび割れ(白化)の原因と対策
■ 【プラスチック成形】バリの原因と対策
■ 成形不良や技術的なご相談・お問い合わせはこちら