金型のスライド構造とは?種類や仕組みを解説


プラスチック製品の射出成形では、製品の側面に穴や凹凸、突起などを設けると、通常の金型の開閉だけでは製品を取り出せないことがあります。
このような「アンダーカット」と呼ばれる形状に対応するために用いられる代表的な機構が、金型のスライド構造です。スライド構造には複数の方式があり、製品形状や必要な移動量、金型の構造などに応じて適切な方法を選択します。
この記事では、金型のスライド構造について、なぜ必要なのか、どのような種類があるのかを解説するとともに、代表的な「アンギュラスライド」の仕組みや設計時のポイントについてわかりやすく解説します。
金型のスライド構造とは
スライド構造とは、金型を開閉するだけでは取り出せない製品形状を成形するために、金型の一部をスライドさせる機構です。
射出成形では、基本的に固定側と可動側の金型を開くことで成形品を取り出します。
しかし、製品の側面に穴や突起、凹凸などがある場合、金型を通常の方向に開くだけでは製品と金型が干渉し、取り出すことができません。
このような形状を「アンダーカット」と呼びます。
そこで、金型の開閉動作などに連動して「スライドコア」と呼ばれる可動部品を製品から離れる方向へ移動させ、アンダーカット部分との干渉をなくします。
これが金型のスライド構造です。
金型にスライド構造が必要な理由
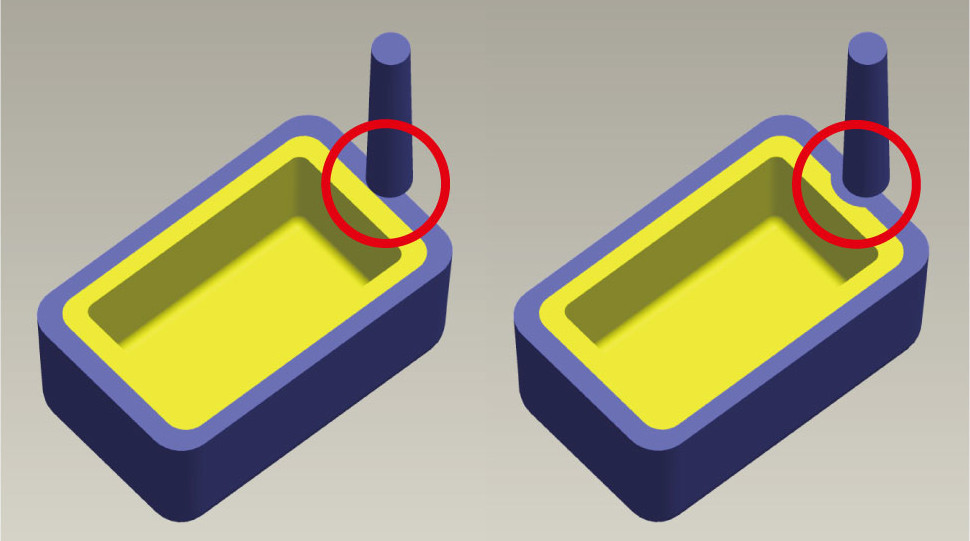
例えば、製品の側面に横向きの穴がある場合を考えてみましょう。
金型を上下方向に開く構造の場合、製品側面の横向きの穴を形成している部分が金型に引っかかってしまいます。そのまま金型を開くと、製品を傷つけたり、金型から取り出せなかったりする可能性があります。
そこで、穴を形成する部分をスライドコアとして可動式にします。
型開きに合わせてスライドコアを製品から離れる方向へ移動させることで、製品と金型の干渉をなくし、成形品を取り出せるようになります。
つまり、スライド構造はアンダーカットのある製品を、どのように金型から取り出すかという問題を解決するための重要な機構です。
金型のスライド構造の種類
スライド構造には複数の方式があり、製品の形状やアンダーカットの位置、必要なストロークなどによって、適した方式を選択します。
代表的なものには、以下のような方式があります。
| 方式 | 特徴 |
|---|---|
|
|
|
|
|
|
|
|
この中でも、金型の開閉動作を利用してスライドコアを動かす代表的な方式がアンギュラスライドです。
ここからは、アンギュラスライドの具体的な仕組みを見ていきましょう。
アンギュラスライドの仕組み
アンギュラスライドは、斜めに配置された「アンギュラピン」を利用してスライドコアを動かす機構です。
金型の開閉動作を利用してスライドコアを動かすため、油圧などの外部駆動源を必要としない構造にできます。
アンギュラスライドを構成する主な部品
アンギュラスライドは、主に以下のような部品で構成されています。
アンギュラピン
アンギュラピンは、斜めに配置されたピンです。金型の開閉動作を利用してスライドコアを移動させる役割を持ちます。
型閉じ時にはスライドコアを所定の位置まで移動させ、型開き時にはスライドコアを製品から離れる方向へ移動させます。
スライドコア
スライドコアは、製品のアンダーカット部分を形成する可動式の金型部品です。
成形時には製品形状の一部を形成し、型開き時には製品から離れることで、成形品を取り出すためのスペースを確保します。
ロッキングブロック
ロッキングブロックは、射出成形時にスライドコアが動かないよう保持するための部品です。
射出成形では、溶融した樹脂が高い圧力で金型内に充填されます。このとき、樹脂圧によってスライドコアが動くと、製品にバリが発生するなどの成形不良につながる可能性があります。
そのため、ロッキングブロックなどによってスライドコアを適切に保持します。
アンギュラスライドの動作
アンギュラスライドの基本的な動作は、大きく4つのステップに分けられます。
① 型閉じ
金型を閉じると、アンギュラピンがスライドコアに設けられた斜めの穴に入り込みます。
アンギュラピンの傾斜によってスライドコアが所定の位置まで移動し、製品の側面形状を形成します。
② 射出・冷却
金型が閉じた状態で、溶融したプラスチック樹脂を金型内部に射出します。
樹脂が金型内に充填され、冷却・固化することで製品が形成されます。
このとき、スライドコアが樹脂の圧力によって動かないよう、ロッキングブロックなどで保持します。
③ 型開き
樹脂が固まった後、金型を開きます。
金型が開くことでアンギュラピンがスライドコアから抜けていき、その動きに連動してスライドコアが製品から離れる方向へ移動します。
これにより、製品側面のアンダーカット部分との干渉がなくなります。
④ 製品の突き出し
スライドコアが十分に退避すると、製品を取り出せる状態になります。その後、エジェクタピンなどの突き出し機構によって成形品を金型から取り出します。
このように、アンギュラスライドは金型の開閉動作を利用してスライドコアを移動させ、アンダーカットを処理する仕組みです。
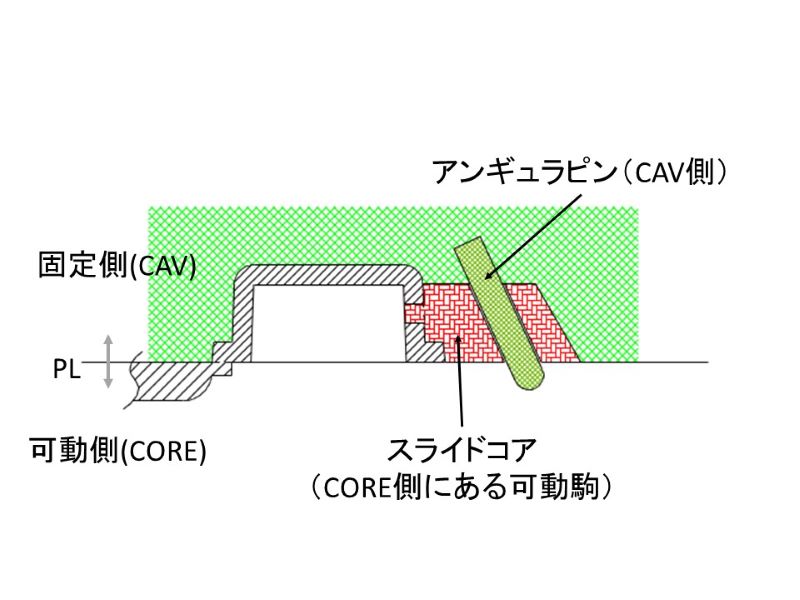
型締め及び成形時
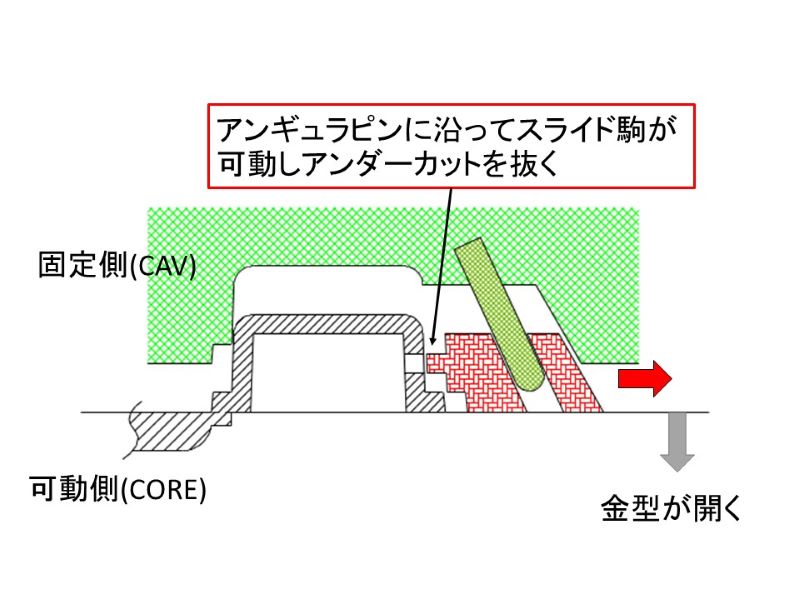
型開き時
スライド構造の設計におけるポイント
アンギュラスライドは、金型の開閉動作を利用してスライドコアを動かすため、油圧などの外部駆動源を必要としない構造にできることが特徴です。機械的な構造によってスライドコアを動かすため、製品形状や必要なストロークに応じて適切に設計することが重要です。
一方で、スライドコアの移動距離(ストローク)が長くなると、アンギュラピンなどの部品にかかる負荷が大きくなる場合があります。また、摺動部には摩耗や焼き付きが生じる可能性があるため、適切な潤滑や定期的な点検など、メンテナンス性も考慮する必要があります。
アンギュラスライドを採用する際は、以下のような点を確認しておくことが重要です。
- 必要なスライド量(ストローク)を確保できるか
- アンギュラピンなどに過大な負荷がかからない構造になっているか
- スライドコアや摺動部を適切に保持・潤滑できるか
- 金型全体の構造や周辺部品との干渉がないか
スライド構造以外のアンダーカット処理方法
アンダーカットへの対応方法は、スライド構造だけではありません。例えば、製品の形状を変更してアンダーカットそのものをなくしたり、成形品の材質や形状によっては無理抜きによって対応したりする方法もあります。
そのため、製品の企画・設計段階から、以下のような点を検討することが重要です。
- アンダーカットをなくせないか
- スライド構造を採用する必要があるか
- 別の金型構造で対応できないか
- 製品の機能やデザインを維持しながら、金型構造を簡略化できないか
特に量産を前提とした製品では、金型の構造が製造コストやメンテナンス性、生産性にも関わります。製品設計と金型設計を連携させながら、最適な成形方法を検討することが重要です。
まとめ
金型のスライド構造は、通常の型開きだけでは取り出せないアンダーカット形状に対応するための重要な機構です。スライド構造には複数の方式があり、製品形状や必要なストローク、金型の構造などに応じて適切な方法を選択します。
その中でもアンギュラスライドは、アンギュラピンを利用してスライドコアを金型の開閉動作に連動させる代表的な方式の一つです。製品に穴や凹凸などのアンダーカットを設ける場合は、製品設計の段階から金型構造を考慮することが大切です。
山下電気では、金型製作から射出成形まで、長年培ってきた技術とノウハウを活かして、お客様の製品開発をサポートしています。製品形状に応じた金型構造の検討や、複雑な形状・アンダーカットを含む製品の金型設計・製作についてお悩みの場合は、ぜひお気軽にお問い合わせフォームよりご相談ください。