射出成形の「ガス焼け」を防ぐ金型対策とは?原因とエアベント・ガス抜きピンの設計ポイント

射出成形・二色成形は溶かした樹脂を高速で金型へ流し込んで形状を作るため、金型の構造によりガスが抜けずに溜まりやすくなってしまう事があります。ガスは密閉性の高い金型の形状加工部で、ゲート口より高圧・高速で樹脂が流れ、袋小路の先端部で気体の圧縮により高温状態となり、成形品で「ガス焼け」と言われる焦げや変色、変形が発生します。
その対策として、軽度のガス焼けでは成形条件等で対応できる場合もありますが、長いボス等でガス焼けが懸念される時には金型上で事前に対策する必要があります。
目次
射出成形で発生する「ガス焼け」の基本原因
ガス焼け(エアトラップ)は、樹脂の充填時に逃げ場を失った空気や樹脂分解ガスが高圧圧縮され、断熱圧縮によって高温化することで成形品が炭化・変色する成形不良現象です。
金型設計における主なガス抜き対策(エアベント・型分割)
金型上で施工すべき基本的な排気対策
- 樹脂流路の終点(設定ゲートと反対箇所で必須)やPL(パーティングライン)で可能な箇所にエアベント(ガス逃げ溝)を切る
- 外観面を避けて金型を分割し、分割面からガスを逃がす
- ゲートを出来るだけ大きく設定(ゲート口が大きいと成形条件も低く設定可能)
ボス部や難箇所でのガス抜きピン・ミスマッチ構造
上記の基本対策に加え、金型構造に応じた以下のような対策も有効です。
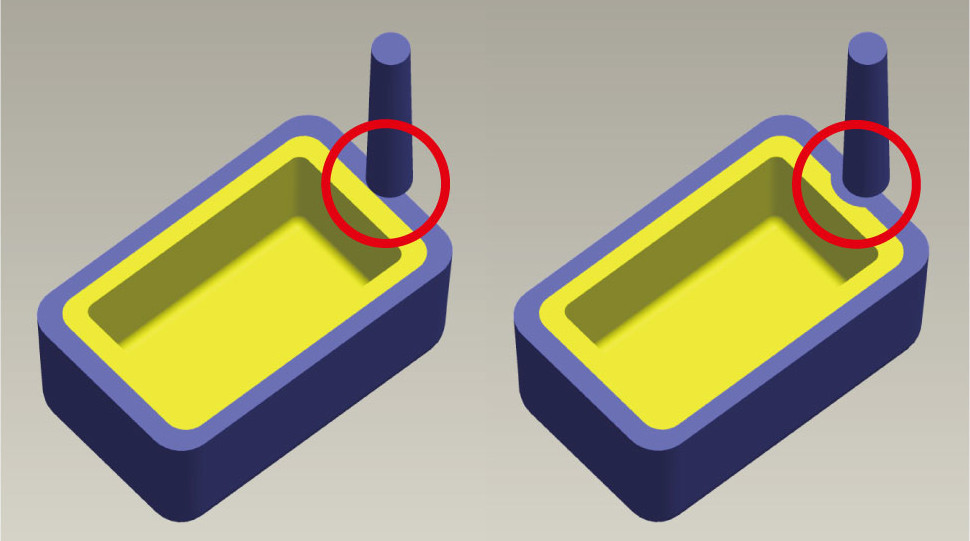
コア側での型分割も設計上困難な場合、ガス抜きピンとして突き出しピンを設置します。(※ガスを抜く目的だけなら非稼動ピンで対応可能です)
また、ボス先端は縦バリによる接点不良を危惧し「先端突き出し設置不可」というメーカー指示が多く、逆に一番ガス焼けが発生しやすい箇所でもあります。そのような規制のあるボスでのガス抜き構造としては、先端より数ミリ上で横に割り、あえて型合わせのミスマッチとして0.02〜0.05mmの平面を付ける方法があります。これなら接点平面も維持でき、効率よくガスが抜ける構造となります。
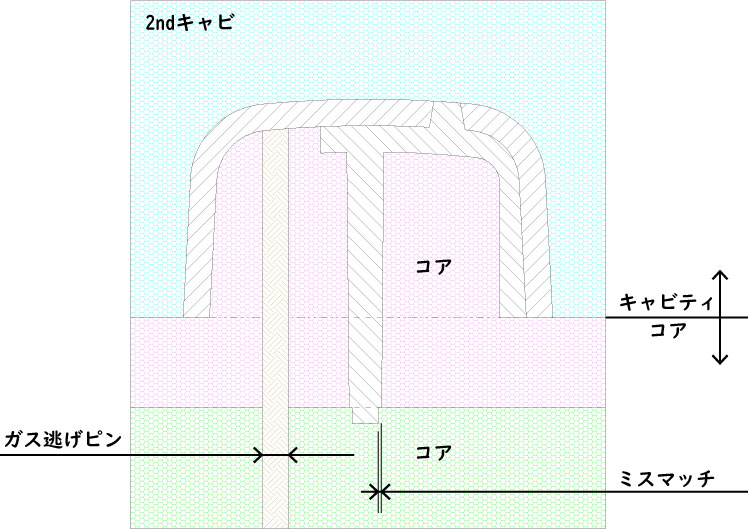
その他にも特殊な多孔質な鋼材を使ったガス抜き鋼材等も開発されており、製品の用途に合わせて選択する事が出来ます。
山下電気のCAE解析によるガス焼け未然防止アプローチ
山下電気では、CAE解析技術を駆使して、金型作製前から最終充填位置を予測し、最適位置にエアベント(排気口)を設置する事で、成形品のやけ不良防止に役立てています。
成形不良でお困りの方や、より詳しく知りたい方はお問合せフォームよりお気軽にご質問ください。
あわせて読みたい記事はこちら
■ 【プラスチック成形】ヤケ(ガス焼け・樹脂の熱分解)の原因と対策
■ 山下電気の技術>二色成形
■ 山下電気の技術>金型製作