【プラスチック成形】フローマークの原因と対策

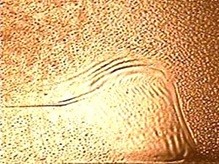
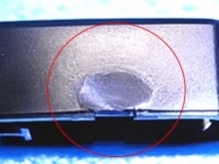
プラスチックの射出成形において、製品表面にゲート(樹脂の流入口)を中心とした波紋や年輪のような模様が浮かび上がってしまう「フローマーク(Flow mark)」。
特に家電の筐体や自動車の内装部品、外観重視のアクリル・PC製品など、フラットで意匠性が求められる製品において、品質を大きく損なう代表的な外観不良の一つです。
本記事では、フローマークが発生するメカニズムから、現場で試せる具体的な成形条件の調整、金型設計での対策、そして山下電気のウエルドレス成形(Y-HeaT)による根本解決アプローチまで分かりやすく解説します。
1. フローマークとは?発生するメカニズム
フローマークとは、溶けた樹脂が金型(キャビティ)内を流れる際、先頭の樹脂(流動フロント)の冷却スピードと後続樹脂の押し出しバランスが崩れることで、製品表面に同心円状や縞状の波模様として残ってしまう現象です。
キャビティ壁面に最初に触れた樹脂が急速に冷やされて固まり(固化層)、その冷えた境界を後から流れてくる熱い樹脂が乗り越えて流れる動作を繰り返すことで、蛇腹や波のような筋(流動波痕)が形成されます。
2. フローマークが発生する主な原因
フローマークの主な原因は「樹脂の冷却が早すぎること」と「樹脂の流動バランスの乱れ」です。現場では以下のポイントをチェックします。
① 金型温度・樹脂温度の不足
金型温度や樹脂温度が低いと、樹脂がキャビティ内を移動している途中で表面の冷却が急速に進んでしまい、流動層との境目に大きな粘度差が生じてマークが発生します。
② 射出速度の不適合(遅すぎる、または急激な変化)
射出速度が遅すぎると先端の冷却が進んでしまい波模様が出やすくなります。一方で、ゲート通過後の流速が不均一な場合も流動の乱れによってフローマークの原因となります。
③ ゲート位置・寸法の不適切さ
ゲートサイズが小さすぎて圧力損失が大きい場合や、製品の肉厚変化が急激な箇所を通る際、樹脂の圧力が均一に伝わらず発生しやすくなります。
3. 現場で実施すべきフローマーク対策
成形条件の調整および金型側での主な改善対策は以下の通りです。
【成形条件でのアプローチ】
- 金型温度・樹脂温度の引き上げ: 樹脂表面の急速な冷却を防ぎ、流動性を高めます。
- 保圧・射出速度の最適化: 多段射出制御を活用し、流動先端が冷却する前に十分な圧力で押し広げます。
- 流動性の高い樹脂材料への検討: 樹脂のMFR(メルトフローレート)が高い材料への変更も検討します。
【金型・設計でのアプローチ】
- ゲートサイズの拡大・位置変更: 圧力損失を減らすためゲートを大きくし、樹脂がスムーズにキャビティ全体へ乱れなく充填される位置へ変更します。
- コールドスラグウェルの設置・拡大: 最初に流入する冷えた樹脂を捕まえるスラグウェルを大きくし、適温の樹脂のみを製品部へ流し込みます。
4. フローマーク・外観不良を根本解決する山下電気の技術
フローマークをはじめとする外観不良は、成形条件の調整だけでは限界があるケースも少なくありません。山下電気㈱では、技術提案を通じて根本的な解決を図ります。
① ヒート&クール成形技術「Y-HeaT」による外観品質向上
当社の独自技術であるヒート&クール成形「Y-HeaT」は、樹脂の注入時に金型表面を急速に加熱し、保圧完了後に急冷する技術です。樹脂が接する金型表面を高温に保つことで、フローマークやウエルドラインを限りなく解消し、高光沢で美しくピアノブラックのような高級感ある外観(塗装レス)を実現します。
② CAE樹脂流動解析による流動パターンの最適化
金型を製作する前の段階でCAE樹脂流動解析を実施。樹脂の充填パターンや冷却挙動を事前にシミュレーションし、フローマークが発生しにくいゲート配置・製品形状(DFM)をご提案します。
まとめ:フローマーク・プラスチック成形不良のご相談は山下電気へ
製品の顔となる外観部分のフローマークや成形不良にお悩みの際は、ぜひ山下電気㈱へお任せください。
金型設計からCAE解析、高度なウエルドレス成形(Y-HeaT)、試作・量産まで、お客様の製品開発を強力にサポートいたします。

あわせて読みたい・関連ページ
■ フローマーク・ウエルドを解消する「ウエルドレス成形(Y-HeaT)」
■ 【プラスチック成形】ウエルドラインの原因と対策
■ 成形不良や技術的なご相談・お問い合わせはこちら